Hoe het probleem van vergeling tijdens de extrusie van PVC-buizen oplossen?
Verkleuring van PVC-buizen tijdens extrusie: principe + volgorde van probleemoplossing + oplossingen
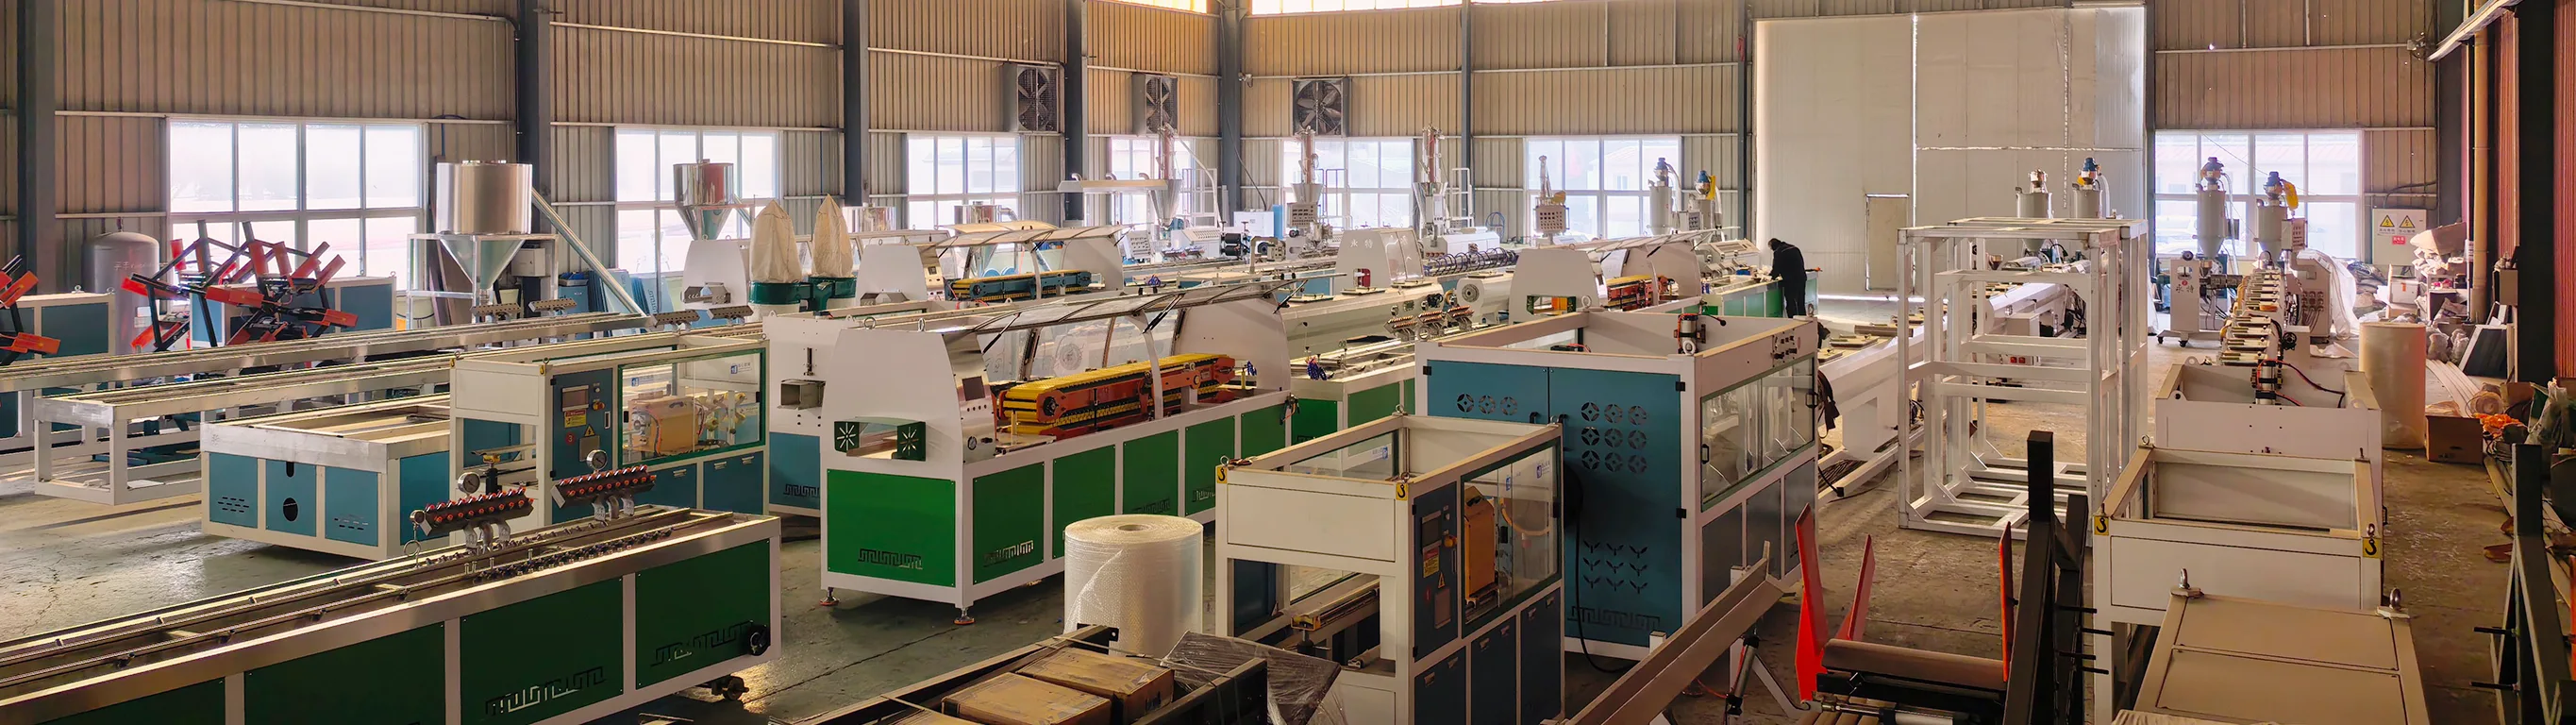
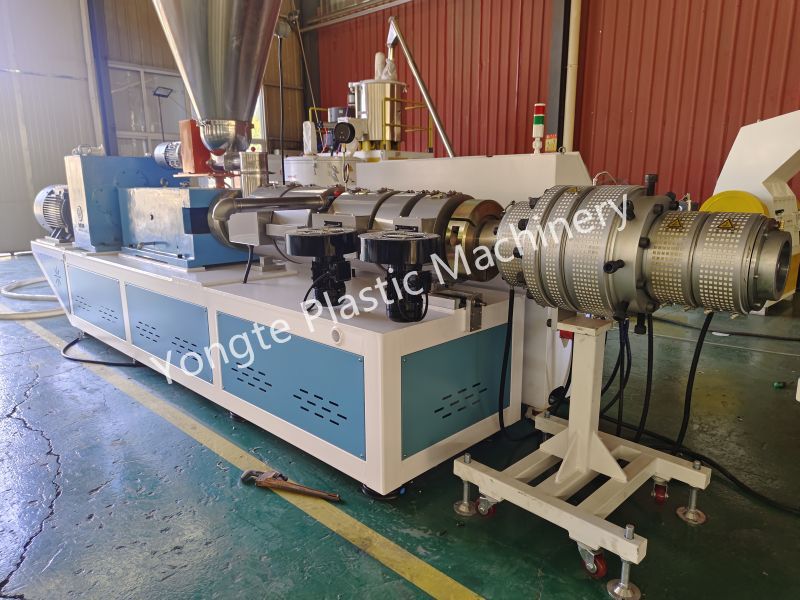
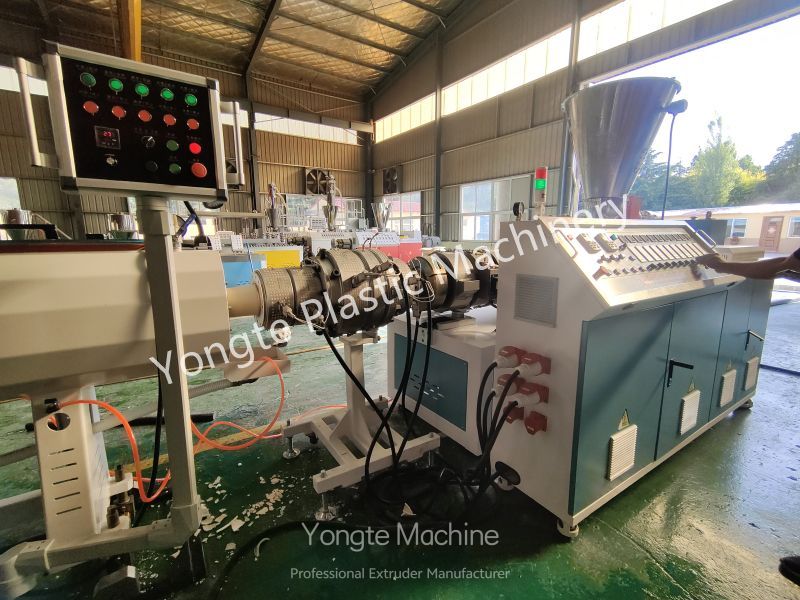
De productielijn voor PVC-buizen van Yongte is structureel geoptimaliseerd om het veel voorkomende probleem van verkleuring tijdens de extrusie van PVC-buizen aan te pakken. Het schroefstroomkanaal is voorzien van afgeronde overgangen om materiaalstagnatie in dode zones te minimaliseren, waardoor plaatselijke materiaalretentie, degradatie of verkleuring effectief wordt voorkomen. De apparatuur is ook uitgerust met een onafhankelijk temperatuurcontrolesysteem voor de schroefkoeling dat nauwkeurige temperatuurregeling mogelijk maakt, waardoor interne oververhitting van het materiaal wordt voorkomen, veroorzaakt door geaccumuleerde wrijvingswarmte in de schroef. In combinatie met de geïntegreerde online temperatuurbewakingsmodule voor de productielijn kan dit systeem realtime temperatuurgegevens verzamelen van elke sectie van de loop en kop, onmiddellijk afwijkingen detecteren zoals thermokoppelafwijking of plaatselijke oververhitting, en productiepersoneel helpen bij het snel identificeren van de hoofdoorzaken van verkleuring, waardoor de productie-uitvaltijd die met dit probleem gepaard gaat, wordt verminderd.
De hoofdoorzaak van het vergelen van PVC: verwarming of schuifspanning induceert de afgifte van HCl uit PVC, wat leidt tot de vorming van geconjugeerde dubbele bindingen; dit HCl versnelt vervolgens de verdere afbraak (ontleding van het ritssluitingtype); bij calcium-zinksystemen moet ervoor worden gezorgd dat zinkverbranding (de sterke katalytische ontleding van ZnCl₂) wordt voorkomen. Snelle diagnostische aanpak: algehele uniforme vergeling is doorgaans te wijten aan problemen die verband houden met temperatuur, stabilisatoren of verblijftijd; gele strepen of plaatselijke vergeling duiden op materiaalophoping in de mal of in de dode zone van de schroef; vergeling na het opstarten of uitschakelen wordt veroorzaakt door het vasthouden van materiaal in de verwarmingszone, wat leidt tot degradatie.
I. Procesaanpassingen (Geef prioriteit aan procesaanpassingen – deze brengen de laagste kostenaanpassingen met zich mee)
1. Temperatuurregeling (meest gebruikelijk)
Referentie voor extrusiezone van hard PVC-U: Matrijstemperatuur: 155–170°C; Kop-/vormtemperatuur: 165–175°C; Het is ten strengste verboden dat de matrijstemperatuur gedurende langere perioden de 180°C overschrijdt.
1. Verlaag geleidelijk de temperaturen van de loop, flens en matrijs; geef prioriteit aan het verlagen van de temperatuur van de matrijs en de matrijskop (aangezien de matrijs het meest gevoelig is voor materiaalophoping en oververhitting).
2. Controleer het thermokoppel en de verwarmingsspiraal: Door drift van het thermokoppel kan de weergegeven temperatuur normaal lijken, terwijl de werkelijke plaatselijke temperatuur hoger kan zijn; inspecteer de koelventilator.
3. Oliecircuit voor schroefkoeling: falen van de interne schroefkoeling, accumulatie van wrijvingswarmte en interne oververhitting van het materiaal (dat vergeeld lijkt) – deze verschijnselen worden vaak gemakkelijk over het hoofd gezien.
2. Afschuifsnelheid en verblijftijd
1. Verlaag het toerental van de hoofdmotor, verhoog de voedingssnelheid op passende wijze, minimaliseer afschuifverwarming en verkort de verblijftijd van het materiaal; hoe hoger de rotatiesnelheid, hoe groter de schuifverwarming.
2. Laat de machine niet langere tijd stil staan; bij het stoppen van de werking moet de materiaalbak geleegd worden. Het is ten strengste verboden om materiaal in de hete machinebak achter te laten; als u het daar slechts een paar minuten laat staan, zal het materiaal degraderen en geel worden.
3. Controle van de verhouding gerecycleerd materiaal: Omdat gerecycled materiaal meerdere verwarmingscycli ondergaat, waardoor het verbruik van stabilisatoren toeneemt, wordt aanbevolen dat het gehalte aan gerecycled materiaal ≤15% bedraagt; het gerecyclede materiaal moet worden gezeefd om eventuele cokesdeeltjes te verwijderen; overmatige hoeveelheden gerecycled materiaal kunnen voortdurende vergeling veroorzaken.
3. Mengfase (vaak over het hoofd gezien door veel fabrikanten)
· De uiteindelijke mengtemperatuur mag niet buitensporig hoog zijn (doorgaans 110–120°C) en de mengtijd mag niet te lang zijn; de perstemperatuur na koud mengen moet ≤50°C zijn.
· Onvoldoende koeling van de heet gemengde verbinding leidt tot voortijdige afbraak van de stabilisator, waardoor het geëxtrudeerde product gevoelig wordt voor vergeling; vochtopname door calciumcarbonaat kan ook de weekmakende en stabiliserende systemen verstoren.
II. Formule-optimalisatie (wanneer het product geel blijft na procesaanpassing – pas dan de formule aan)
1. Thermische stabilisator (kern)
· Loodzoutsysteem: Verhoog de hoeveelheid stabilisator en selecteer een langdurige thermische stabiliteitsgraad.
· Calcium-zinksysteem: Vermijd simpelweg het toevoegen van overtollige zinkzouten, omdat dit kan leiden tot zinkverbranding; combineren met hulpstabilisatoren (polyolen, β-diketonen, hydrotalciet) om ZnCl₂ te complexeren en de katalytische afbraak te remmen; voeg een kleine hoeveelheid gehinderd fenol-antioxidant (1010) toe.
Plotselinge vergeling na het vervangen van de stabilisatorbatch – geef prioriteit aan het bepalen of de kwaliteit van de stabilisator of de effectieve inhoud onvoldoende is.
2. Smeerbalans (Zeer hoge frequentie! De vloeistof kan ook geel worden als de stabilisator onvoldoende is)
Onvoldoende externe smering: materialen hechten zich aan metalen oppervlakken, overmatige weekvorming, verhoogde schuifspanning – resulterend in vergeling en broosheid van de buis; overmatige externe smering: slechte weekmaking, ruw binnenwandoppervlak.
· Interne smering (stearinezuur, esters): vermindert de interne wrijving in de smelt; Externe smering (PE-was, geoxideerde was): voorkomt dat de smelt zich hecht aan de metalen oppervlakken van de schroef of de matrijs.
· Het calcium-zinksysteem is gevoeliger voor smeeromstandigheden; de interne en externe glijparameters moeten goed op elkaar zijn afgestemd – het is niet voldoende om simpelweg de stabilisator af te stellen.
3. Vulmiddel en pigment
· Calciumcarbonaat: Gebruik calciumpoeder met een laag gehalte aan zware metalen en een laag ijzergehalte; ijzerionen kunnen de afbraak van PVC katalyseren; het calciumpoeder moet worden gedroogd als het vochtig wordt.
· Titaandioxide: gebruik voor watertoevoersystemen of leidingtoepassingen buitenshuis rutiel-TiO₂, dat uitstekende weersbestendigheid biedt; anataas-TiO₂ is gevoelig voor door licht veroorzaakte veroudering en kan na verloop van tijd geel worden; Een onvoldoende titaandioxidegehalte resulteert in een slechte witheid en een visueel gelig uiterlijk.
· Fluorescerende witmakers: dit zijn visueel complementaire middelen die het probleem van thermische degradatie zelf niet aanpakken; ze verbeteren alleen de witheid van het oppervlak en kunnen niet dienen als vervanging voor stabilisatoren.
III. Uitrusting en reiniging (focus op gestreepte vergeling en intermitterende vergeling)
1. Schroef-, loop-, shunt-shuttle- en matrijs-dode zones: Voer de demontage en inspectie uit bij het uitschakelen om opgehoopte koolstof- en verkookste afzettingen te verwijderen; stilstaand materiaal zal continu in de gesmolten massa worden meegevoerd en gele lijnen of stroken vormen.
2. Schroefslijtage: Een grotere speling tussen schroef en cilinder leidt tot materiaalrecirculatie, langere verblijftijd en herhaalde thermische degradatie; ernstige slijtage vereist reparatie of vervanging van de schroef.
3. Metaalverontreinigingen: ijzervijlsel of roest gemengd in het vat; metaalionen katalyseren de afbraak van PVC; het mengsysteem moet zijn uitgerust met een ijzerverwijderingsproces.
IV. Snelle probleemoplossingsprocedure (operationele volgorde ter plaatse)
1. Let op het vergelingspatroon: uniform geel → productieproces/conservatief additief; gele strepen → materiaalretentie door malschroef; vergeling bij opstarten of afsluiten → probleem met betrekking tot materiaalretentietijd
2. Temperatuurverificatie: Bevestig of het thermokoppel en het schroefkoelsysteem naar behoren functioneren; voer een proefrun uit door de temperatuur van de machinekop iets te verlagen.
3. Verlaag het toerental van de hoofdmotor, zorg voor een stabiele voeding en minimaliseer de schuifwarmte.
4. Verwijder cokesresten van de schroef en de snijkop.
5. Controleer de toevoegingsverhouding van het recyclingmateriaal; tijdelijk de verificatie van de proefproductie van recyclingmateriaal opschorten.
6. Controleer het koud-warm mengproces en het vochtgehalte van calciumpoeder.
7. Laatste aanpassing van de formulering van de stabilisator en het smeersysteem
V. Veelvoorkomende valkuilen en waarschuwingen
1. Zelfs als er extra stabilisatoren worden toegevoegd, wordt het smeermiddel nog steeds geel vanwege een onbalans; Het blindelings verhogen van de hoeveelheid zinkzouten in de calcium-zinkformulering kan op korte termijn resulteren in witverkleuring, gevolgd door na verloop van tijd zwart worden van de zinklaag.
2. Fluorescerende witmakers zorgen slechts voor visuele maskering en kunnen de thermische afbraak van PVC niet voorkomen; extrusie bij hoge temperaturen zal nog steeds tot ontbinding leiden.
3. Een onjuiste matrijscompressieverhouding of dode zones in het stroomkanaal kunnen plaatselijke materiaalstagnatie veroorzaken, wat kan leiden tot het aanhoudend verschijnen van een gele lijn.