Oorzaken en oplossingen voor verkeerde uitlijning van WPC-deurstrips
Oorzaken en oplossingen voor verkeerde uitlijning van WPC-deurstrips (buigen, asymmetrische strips, ongelijke dikte, draaien)
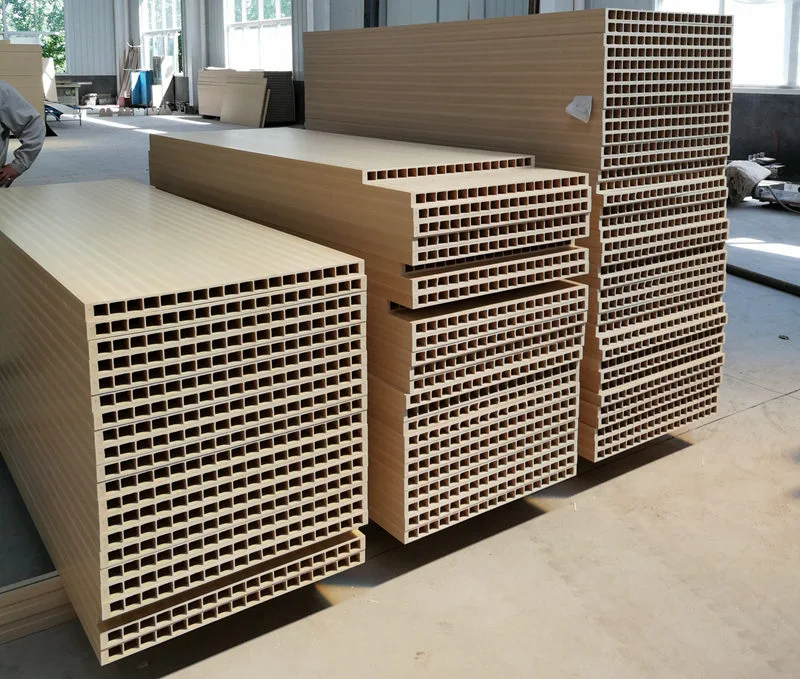
WPC Door wordt vervaardigd door composietverwerking van PVC en houtpoeder; Deze deuren hebben doorgaans een holle structuur en worden in één stap gevormd met behulp van een extrusiematrijs. De holle binnenkant is meestal voorzien van meerdere verstevigingsribstrips om de algehele sterkte van het profiel te vergroten. Als deze ribbenstrips vervormd raken, zal dit niet alleen de vlakheid van het oppervlak aantasten, maar ook het structurele ondersteuningsvermogen van het profiel aantasten, waardoor mogelijk wordt voorkomen dat de versterkende stalen voering correct wordt geplaatst tijdens de daaropvolgende montage van het deurpaneel – waardoor de kwaliteit en installatieprestaties van de afgewerkte deur rechtstreeks worden beïnvloed. Door gebruik te maken van hun uitgebreide productie-ervaring hebben de ingenieurs van Yongte de meest voorkomende oorzaken van vervorming van de ribbenstrip tijdens het extrusiegietproces voor deuren van hout-kunststof geïdentificeerd en overeenkomstige, bruikbare oplossingen ontwikkeld. Met deze oplossingen kunnen productietechnici het probleem snel diagnosticeren en lokaliseren, productieparameters en apparatuurinstellingen onmiddellijk aanpassen, het aantal defecten verminderen en een consistente productiekwaliteit voor deurprofielen van hout en kunststof garanderen. In het volgende gedeelte worden de specifieke manifestaties en oplossingsmethoden voor elke mogelijke oorzaak systematisch opgesplitst, gerangschikt op basis van hun prioriteitsniveau.
De vervorming van WPC-deurversterkingsstrips verwijst in het algemeen naar interne verstevigingsstrips; Veel voorkomende verschijnselen zijn onder meer: zijdelingse afwijking of S-vormige buiging van de strips, ongelijkmatige dikte (sommige secties dikker of dunner dan andere), algehele verdraaiing van de strip, in ernstige gevallen, scheiding tussen de verstevigingsstrip en de buitenmuur, verkeerde uitlijning van de holle holte, of terugvervorming na afkoelen en vormgeven.
Kernmechanisme: ongelijkmatige materiaalafvoer uit de machinekop → asymmetrische vormweerstand → inconsistente koelcontractie → scheve verdeling van de trekkracht.
1. WPC-deur Matrijskop en mal (meest gebruikelijk – geef prioriteit aan probleemoplossing)
oorzaak
1. Onbalans in het stromingskanaal van de matrijs: aanzienlijk verschil in stromingsweerstand tussen het ribgedeelte en de buitenwand; het aanvoerkanaal voor de ribbe is te smal of te lang, waardoor de materiaalstroom langzamer is dan de buitenwand, waardoor de ribbe getrokken en gebogen wordt; of plaatselijke materiaalophoping in het stroomkanaal van de ribbe leidt tot fluctuerende stroomsnelheden.
2. Ongelijke eenzijdige opening in de ribmatrijs: één zijde van de matrijsrand heeft een grotere opening, terwijl de andere zijde een kleinere opening heeft; het afgevoerde materiaal is aan de ene kant dikker en aan de andere kant dunner, wat resulteert in een inherente neiging tot buigen bij uitwerpen.
3. Ongelijkmatige temperatuurverdeling van de matrijs: Het ribgebied ervaart extreem hoge temperaturen, waardoor de smelt te vloeibaar wordt en gevoelig is voor uitrekken en afwijken; het ribgebied ervaart extreem lage temperaturen, wat resulteert in een hoge smeltelasticiteit en hoge interne spanning, wat kan leiden tot terugveren en vervorming na het uitwerpen van de mal.
4. Koolstofophoping in de snijkop; houtpoedercokes hechten zich aan de stroomkanalen van de wapening, wat leidt tot plaatselijke materiaalblokkering, fluctuaties in de stroomsnelheid en periodieke verkeerde uitlijning van de wapeningsstaven.
5. De wapeningsstaven (steunstaven van de matrijskern) zijn vervormd of zitten los; de positioneringsstaaf van de matrijskern is niet goed uitgelijnd, wat betekent dat de positie voor het vormen van de wapening niet in het midden ligt, wat resulteert in een directe afwijking van de wapening tijdens de extrusie.
de manier om met een situatie om te gaan
1. Matrijsvoorbereiding: Schuur het stroomkanaal van de ribben om de afvoersnelheden tussen de buitenmuur en de ribbe in evenwicht te brengen; het op passende wijze uitbreiden van de positie van de rib binnen het stroomkanaal om een adequate toevoer van ribmateriaal te garanderen; de stroomsnelheid van de ribben moet enigszins gelijk zijn aan of iets langzamer dan die van de buitenwand; het debiet van de gevel mag niet significant sneller zijn.
2. Kalibreer de matrijsopening en pas de verstevigingsrand gelijkmatig aan; inspecteer de steunstang van de matrijskern, vergrendel en lijn de coaxialiteit ervan uit, en vervang eventuele vervormde steunstangen.
3. Gezoneerde temperatuurregeling: De temperatuur in de versterkingszone van de vormkern moet iets lager zijn dan die van de buitenwand om de smeltvloeibaarheid te verminderen en het terugveren te minimaliseren; de totale temperatuur mag niet hoger zijn dan 185°C (voor PVC-hout-kunststofcomposieten, om te voorkomen dat houtpoeder verkoolt).
4. Verwijder regelmatig de mal om opgehoopte cokes uit het cokesmateriaal te verwijderen; Breng tijdens stilstand van de machine thermische isolatie aan om te voorkomen dat houtpoeder verkoolt en zich aan de muren hecht.
2, WPC-deur Formulering en materiaalfactoren
oorzaak
1. Ongelijkmatige verdeling van de deeltjesgrootte en hoog vochtgehalte: wanneer vocht wordt verwarmd, schuimt het, waardoor belletjes in de matrix ontstaan; dit leidt tot inconsistente lokale sterkte en ongelijkmatige krimp bij afkoeling, resulterend in buiging; als het houtpoeder te grof is, vertoont de elasticiteitsmodulus van het gesmolten materiaal aanzienlijke fluctuaties.
2. Onbalans in de smering – Overmatig uitwendig glijden: het smeltoppervlak is te glad, wat resulteert in een slecht contact tussen de ribbe en de vormhuls, wat tot afwijkingen kan leiden; – Onvoldoende uitwendig glijden: hoge wrijving zorgt ervoor dat de ribbe wordt vervormd onder eenzijdig trekken door de vormhuls; – Onvoldoende intern glijden: de hoge smeltelasticiteit leidt tot terugveren bij het uitwerpen uit de mal.
3. Overmatig calciumcarbonaatvulmiddelgehalte: vermindert de ductiliteit van de smelt en verslechtert de taaiheid van de insnoering, waardoor het materiaal gevoelig wordt voor trekvervorming.
4. Ongelijkmatige materiaalmenging en batchvariatie: periodieke veranderingen in de smeltviscositeit, variërende dikte van wapeningsstaven en het optreden van een S-bocht.
de manier om met een situatie om te gaan
1. Drogen van houtpoeder – vochtgehalte gecontroleerd <1%; uniforme deeltjesgrootte van het houtpoeder om overmatige grove poedervorming te voorkomen.
2. Verfijn het smeersysteem: verminder overmatige externe wrijving; zorgen voor voldoende interne wrijving om de homogeniteit van de smelt te verbeteren; breng kleine aanpassingen aan de stabilisator aan om de thermische stabiliteit te garanderen.
3. Stabiel mengproces: de hogesnelheidsmengtemperatuur en de koelafvoertemperatuur zijn constant en de mengtijd per batch is consistent.
3. Kalibratie vormkoelsysteem (de vormfase is van cruciaal belang voor het vormen van ribben)
oorzaak
1. Asymmetrie tussen de linker en rechter vacuümvormhulzen: overmatige vacuümzuiging aan één kant trekt de ribben naar die kant, waardoor de ribben niet goed uitgelijnd zijn; overmatig vacuüm trekt direct aan de dunwandige ribben, wat resulteert in vervorming; onvoldoende vacuüm verhindert dat het profiel goed aan de vormhuls hecht, wat leidt tot positionele instabiliteit.
2. Ongelijkmatige koeling van het waterkanaal van de vormholte: de binnenkant koelt snel af en krimpt vroeg, wat leidt tot verharding; de buitenzijde koelt langzamer af en blijft krimpen, waardoor er een krimpverschil ontstaat waardoor de wapeningsstaaf na afkoeling gaat buigen.
3. Slijtage of verkeerde uitlijning van de invoergeleidingspoort op de vormhuls: wanneer het profiel in de vormhuls wordt gestoken, is het niet gecentreerd, waardoor de ribbe met kracht uit de lijn wordt gebogen.
4. De interne ribben van de vormhuls komen overeen met de bramen en treden van de vormholte; de eenzijdige wrijvingsweerstand is hoog.
de manier om met een situatie om te gaan
1. Pas het vacuüm aan beide zijden onafhankelijk aan om evenwichtige vacuümniveaus te garanderen; verhoog het vacuüm niet willekeurig; het vacuümniveau in gebieden met dunne wanden moet op passende wijze worden verlaagd.
2. Inspecteer het watercircuit op lekkages of verstoppingen; maak eventuele verstopte waterdoorgangen vrij; installeer extra koelwatercircuits op de posities van de overeenkomstige vormholten om een uniforme koeling te garanderen; controleer de inlaat- en uitlaatwatertemperaturen.
3. Pas het instelstation aan om ervoor te zorgen dat de snijkop, de instelhuls en het tractiemechanisme allemaal coaxiaal zijn; slijp eventuele bramen op de instelhuls; vervang de instelhuls als er sprake is van ernstige slijtage.
4, Tractie en extrusieproces van de hoofdmachine
oorzaak
1. Ongelijkmatige tractiesynchronisatie of ongelijkmatige riemspanning (ongelijke spanning aan de linker- en rechterkant); ongelijkmatige verticale of laterale trekkracht (de ene kant strakker dan de andere), waardoor het profiel wordt onderworpen aan zijdelingse krachten en de interne ribben kunnen buigen; fluctuerende tractiesnelheid (variërend tussen snel en langzaam), resulterend in veranderingen in de ribverlenging.
2. Mismatch tussen extrusiesnelheid en treksnelheid: Als de treksnelheid te hoog is, wordt de ribbe uitgerekt en dunner, waardoor interne trekspanningen ontstaan; bij verwijdering uit het tekenproces veert het terug en buigt het; als de treksnelheid te laag is, wordt de ribbe samengedrukt en uitpuilend, waardoor hij vervormd raakt.
3. Onstabiele rotatiesnelheid van de schroef; fluctuerende smeltdruk: pulserende ontlading, periodieke variatie in ribdikte, vertonen van een golvende kromming.
4. De afstand (luchtspleet) tussen het matrijsmondstuk en de vormhuls is onjuist: als de luchtspleet te lang is, zal het gesmolten materiaal vrijelijk in de lucht worden uitgerekt, waardoor het gevoelig is voor afwijkingen; als de luchtspleet te kort is, kan het materiaal in botsing komen met de matrijs.
de manier om met een situatie om te gaan
1. Trekkerkalibratie: Zorg voor een gelijkmatige riemspanning aan beide zijden en inspecteer de riemslijtage; controleer de stabiliteit van de treksnelheid.
2. Pas de extrusie- en treksnelheden aan: houd de reksnelheid van de ribben tot een minimum beperkt; streef bij hout-kunststofprofielen naar de laagst mogelijke reksnelheid om interne spanningen te verminderen.
3. Handhaaf een stabiele systeemdruk; controleer of het filterscherm verstopt is; zorg ervoor dat de filterschermconfiguratie geschikt is om drukpulsatie te minimaliseren.
4. De luchtspleet moet binnen 10–20 mm worden gehouden om eventuele zijdelingse verplaatsing van het profiel te voorkomen voordat het de vormhuls binnengaat.
5. Laatste rebound (de verstevigingsstaven vervormen geleidelijk nadat de afkoeling is voltooid)
Oorzaak: Resterende interne spanning, onjuiste koelgradiënt, te snelle oppervlaktekoeling, voortdurende interne contractie en daaropvolgende vervorming van de ribbe. Tegenmaatregelen: Verleng de lengte van de koelwatertank en voeg nakoeling toe; pas de koelgradiënt aan van hoog naar laag en vermijd abrupte koeling; verminder de tekenverhouding op passende wijze.