Wat zijn de vereiste watertemperaturen voor de vacuümtank en de spuitwatertank tijdens de productie van PE-buisextrusie?
Vereisten voor watertemperatuurregeling voor vacuümwatertanks met PE-buis en sproeiwatertanks:
De kernprincipes kunnen als volgt worden samengevat: de watertemperatuur in de vacuümdiameterregelende tank moet op een relatief hoog niveau worden gehouden, terwijl de watertemperatuur in de sproeikoeltank geleidelijk moet worden verlaagd; Ondertussen moet het temperatuurverschil tussen elke fase strikt worden gecontroleerd om te voorkomen dat de leidingmaterialen tijdens het koelproces interne spanningen, kromtrekken of oppervlaktescheuren ontwikkelen.
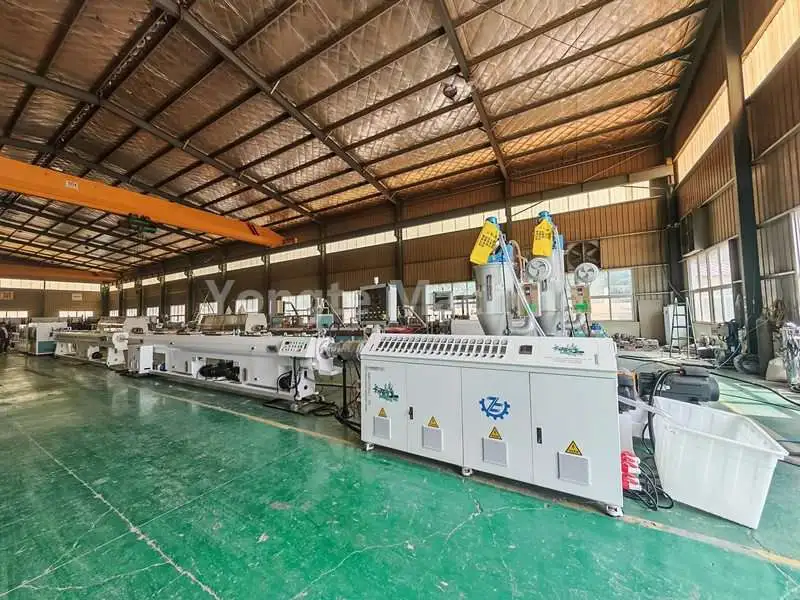
I. Vacuümdimensionering van de watertank (groottesectie)
Aanbevolen watertemperatuur: 30–50°C. Voor conventionele PE-watertoevoerleidingen met een kleine diameter wordt de temperatuur doorgaans tussen 35 en 45 °C gehouden; voor dikwandige buizen met een grote diameter wordt de temperatuur bij voorkeur tussen 45 en 50 °C gehouden.
1. Waarom de watertemperatuur niet te laag mag zijn: PE-buizen die vers uit de matrijs zijn geëxtrudeerd, bevinden zich nog in een gesmolten, zachte staat; als ze in direct contact komen met koud water, kan zich onmiddellijk een harde schaal op de buiswand vormen, terwijl de binnenkant in gesmolten toestand blijft. Dit kan aanzienlijke interne spanningen veroorzaken, waardoor de buizen gevoeliger worden voor scheuren en het risico op kruipvervorming in latere stadia van de verwerking toeneemt. Bovendien kan snelle afkoeling van de oppervlaktelaag leiden tot oppervlaktedefecten zoals depressies, putjes en sinaasappelschilpatronen. Bij dikwandige buizen kan een te groot temperatuurverschil tussen de binnen- en buitenoppervlakken de ronding van de buis verder aantasten.
2. Typische verschijnselen bij een te lage of te hoge watertemperatuur: wanneer de watertemperatuur onder de 25°C daalt, neemt de interne spanning in het leidingmateriaal toe, waardoor de leidingen gevoelig worden voor buiging en het aantal oppervlaktedefecten toeneemt; wanneer de watertemperatuur hoger is dan 55°C, vertraagt onvoldoende koelcapaciteit de uitharding van de buiswand, en het vacuümeffect kan ervoor zorgen dat de buiswand dunner wordt, wat vervolgens leidt tot schommelingen in de buitendiameter en overmatige ovaliteit.
3. De vacuümkamer gebruikt warm water voor het vormen, waardoor zich geleidelijk een vaste huid op het oppervlak van het buismateriaal kan vormen, terwijl negatieve druk wordt gebruikt om de buitendiameter te stabiliseren.
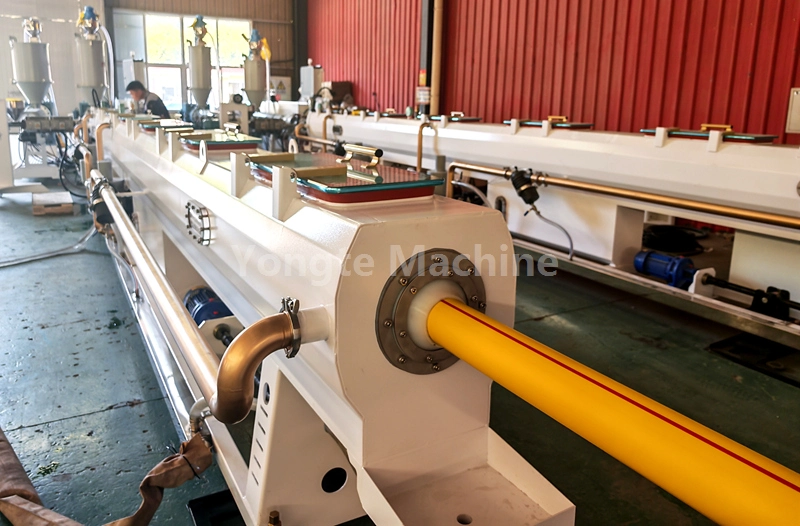
II. Sproeikoelwatertank (nakoeling; bestaat doorgaans uit 1–3 sproeizones)
Er moet een gefaseerde afkoelingsaanpak worden gevolgd; directe koeling met koud water op kamertemperatuur in één stap wordt niet aanbevolen.
1. De eerste fase van het spuiten bevindt zich nabij de vacuümkamer; de watertemperatuur moet tussen de 25 en 35 °C worden gehouden, wat voornamelijk dient als tijdelijke afkoelingsstap. In de tweede fase van het spuiten moet de watertemperatuur tussen 20 en 28 °C worden gehouden. In de laatste fase van het spuiten kan gebruik worden gemaakt van water op omgevingstemperatuur (18–25°C), met als doel uiteindelijk de totale temperatuur van de leidingen onder de 40°C te brengen voordat wordt overgegaan tot de trekfase.
2. Opgemerkt moet worden dat de temperatuur van het leidingwater in de zomer wel 28–32°C kan bedragen, terwijl deze in de winter onder de 10°C kan dalen. In de winter mag er geen koud water rechtstreeks op de leidingen worden gespoten die onmiddellijk de vacuümkamer verlaten; als het temperatuurverschil groter is dan 20°C, neemt het risico op kwaliteitsproblemen aanzienlijk toe.
3. Het doel van het sproeigedeelte is om continu de warmtegeleiding van de kernlaag van de buiswand naar buiten te vergemakkelijken, waardoor de temperaturen binnen en buiten de gehele buis geleidelijk in evenwicht kunnen komen, waardoor volledige verharding wordt bereikt en mogelijke terugbuiging wordt geëlimineerd die kan optreden na daaropvolgende trek- en snijwerkzaamheden.
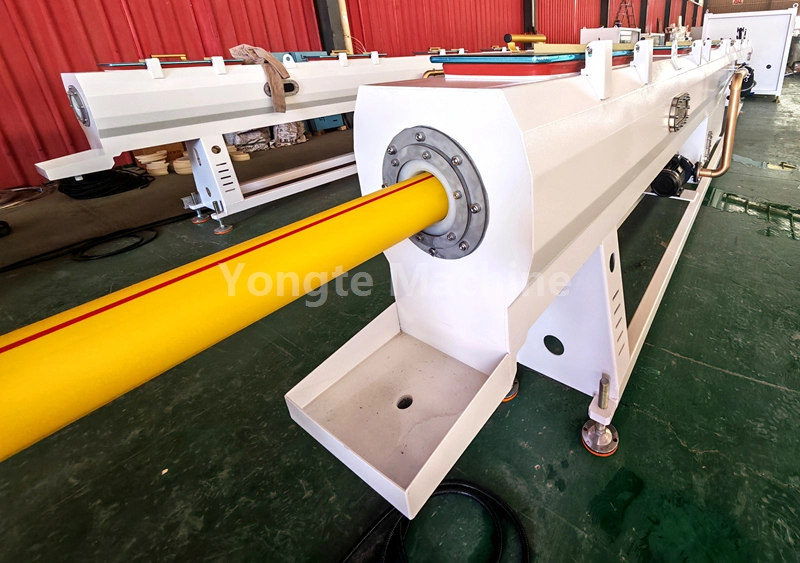
III. Belangrijkste verschillen tussen verschillende producten
1. PE-watertoevoerleidingen zijn doorgaans dikwandige, drukbestendige leidingen; voor vacuümkamers moet de watertemperatuur bij voorkeur binnen een hoger bereik liggen (40-50°C), gecombineerd met gesegmenteerd spuiten, terwijl het temperatuurverschil strikt wordt gecontroleerd om interne spanningen te verminderen en statische hydraulische prestaties op lange termijn te garanderen.
2. Bij dunwandige PE-buizen of leidingbuizen kan de watertemperatuur in de vacuümkamer vanwege hun relatief dunne wanddikte en lage warmteopslagcapaciteit tussen 30 en 40 °C worden gehouden; onder dergelijke omstandigheden kunnen de parameters voor sproeikoeling op passende wijze worden versoepeld, hoewel het gebruik van abrupte koelmethoden ontmoedigd blijft.
3. Met HDPE-buizen met een grote diameter worden in het algemeen buizen bedoeld met een nominale buitendiameter groter dan 315 mm; deze buizen hebben een grotere wanddikte en een hogere warmtecapaciteit. Bijgevolg moet de watertemperatuur in de vacuümkamer verder worden verhoogd tot 45–50 °C, moet het aantal sproeifasen dienovereenkomstig worden verhoogd en moet de koeltijd op passende wijze worden verlengd; anders kunnen de buizen gemakkelijk vervormen als de binnenwand te langzaam afkoelt.

IV. Praktische contra-indicaties
1. Het rechtstreeks inbrengen van koud water op lage temperatuur in de vacuümwatertank is ten strengste verboden, aangezien dit een primaire oorzaak is van scheuren en kromtrekken in leidingmateriaal; het temperatuurverschil tussen de vacuümtank en de eerste spuitsectie mag niet groter zijn dan 20°C; anders zal het risico voor de integriteit van de leidingen sterk toenemen. Bovendien mag de uitlaatwatertemperatuur bij het laatste gedeelte niet excessief hoog zijn; Als de leiding te flexibel blijft bij het ingaan van de tractiefase, kan deze tijdens de tractie overmatig worden uitgerekt, wat leidt tot een vermindering van de wanddikte.
2. Wanneer de productie stabiel draait, wordt aanbevolen om de vacuümkamer uit te rusten met een verwarmings- of warmtewisselaar met constante temperatuur, terwijl het sproeicirculatiewatersysteem moet worden uitgerust met een koeltoren voor temperatuurregeling.
3. Bovendien moet tijdens het productieproces aandacht worden besteed aan de dynamische stabiliteit van de watertemperatuur: schommelingen in de omgevingstemperatuur tussen dag en nacht, evenals de natuurlijke temperatuurstijging van de watertank na continu gebruik van de apparatuur, kunnen ervoor zorgen dat de werkelijke watertemperatuur afwijkt van het ingestelde bereik. Daarom moeten exploitanten regelmatig inspecties uitvoeren en bevindingen vastleggen, de parameters van de temperatuurregelapparatuur onmiddellijk aanpassen en aanzienlijke schommelingen in de watertemperatuur voorkomen.
4. Bij het overschakelen naar producten met verschillende specificaties moet de watertemperatuur in elk gedeelte van de watertank vooraf worden aangepast; pas nadat de temperatuur is gestabiliseerd mag de machine worden gestart en het toevoermateriaal worden ingevoerd, waardoor batch-niet-conformiteit wordt vermeden, veroorzaakt door watertemperaturen die niet aan de vereiste normen voldoen.
5. Als de waterhardheid op de productielocatie te hoog is, is het ook noodzakelijk om regelmatig de kalkafzettingen op de binnenwanden van de watertank te reinigen om te voorkomen dat kalk de warmtewisselingsleidingen verstopt, wat anders de prestaties van de temperatuurregeling in gevaar zou kunnen brengen.