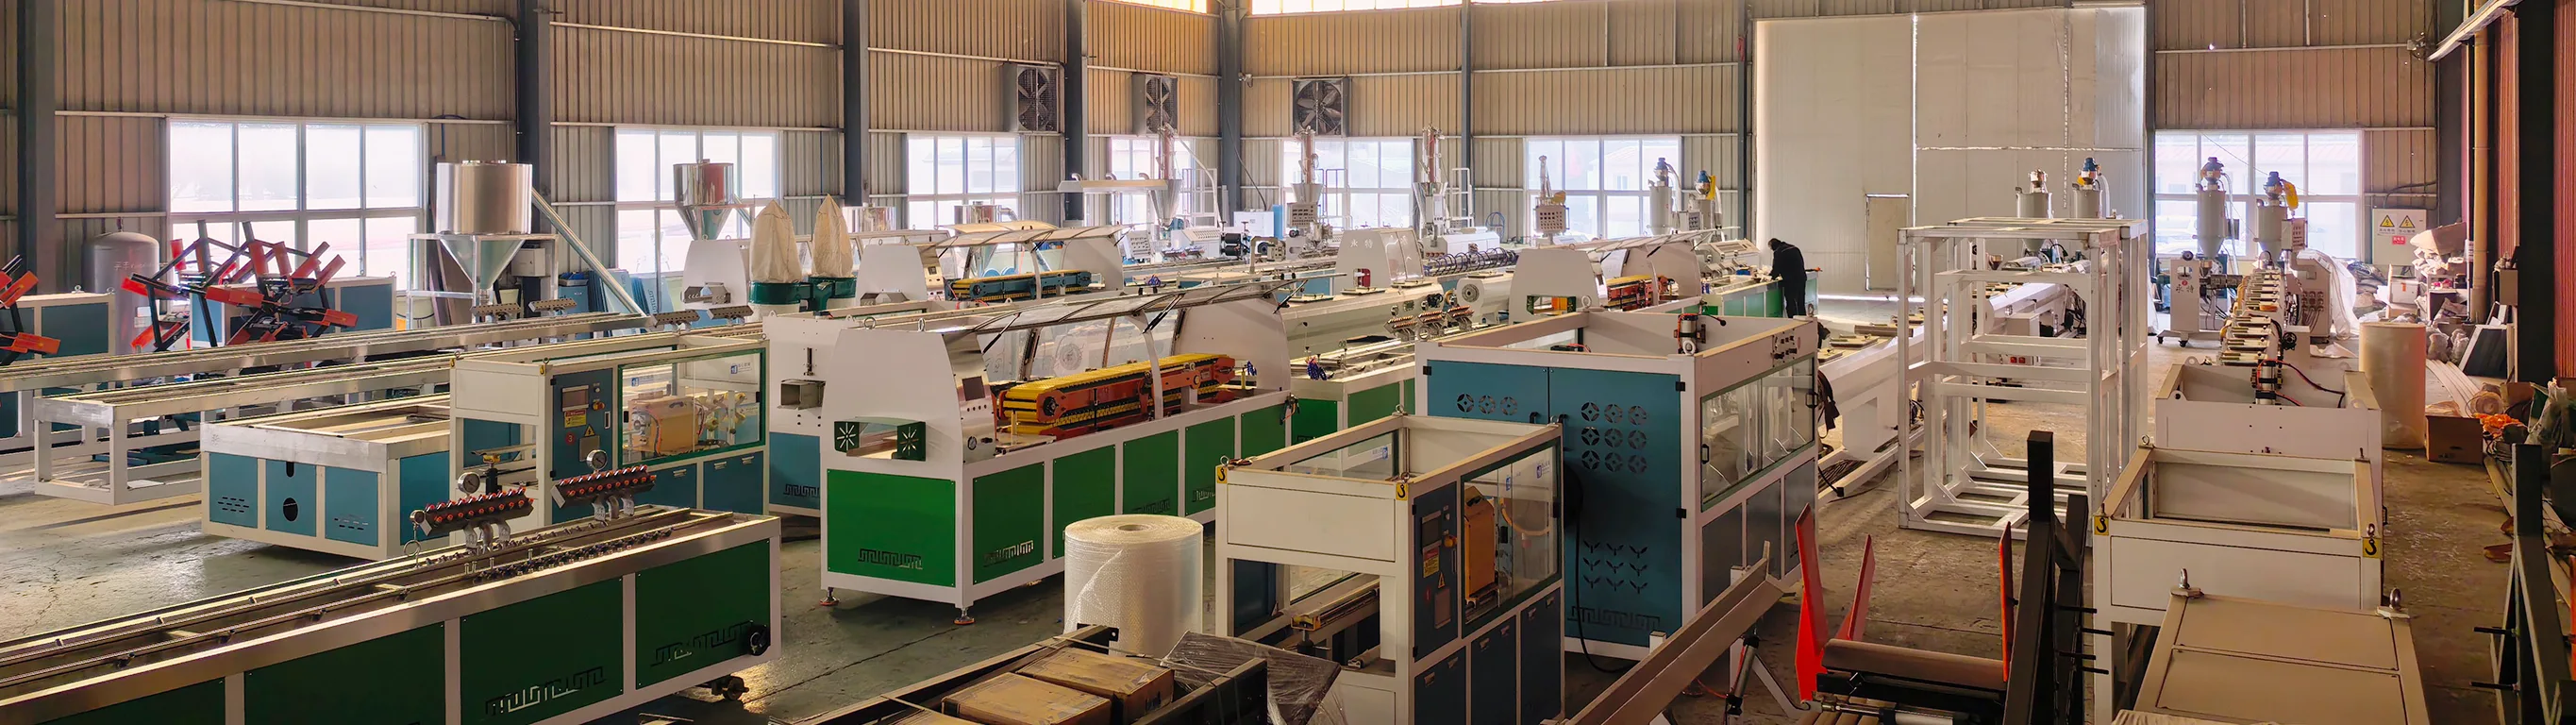
Hout-kunststofcomposiet (WPC)co-extrusie is van een premium-differentiator naar een reguliere productiestandaard geëvolueerd. Bij Yongte is de technologie ingezet bij drie klantprojecten op drie continenten, elk met een andere grondstoffenstrategie en een ander prestatiedoel. De onderstaande voorbeelden illustreren hoe de co-extrusie "sandwich"-structuur – een slijtvaste oppervlaktelaag, een stevige tussenliggende structurele laag en een vochtbestendige basislaag – meetbare prestatieresultaten oplevert wanneer deze wordt aangepast aan de lokale materiële realiteit.
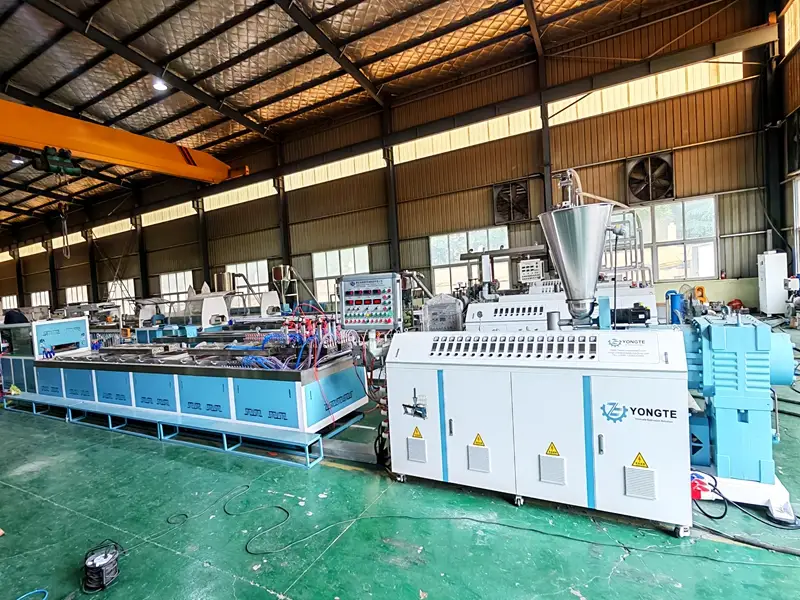
Geval 1: Canada — Kant-en-klaar systeem voor recycling van PCB-glasvezel
Een Canadese klant schakelde Yongte in voor een kant-en-klaar co-extrusiesysteem dat is ontworpen om PCB-glasvezel (printplaat) te recyclen tot hoogwaardige WPC-terrasplanken. De kernlaag maakt gebruik van gerecycled plastic in combinatie met gerecycled PCB-glasvezel, terwijl de oppervlaktelaag een weerbestendig materiaal is dat is samengesteld voor blootstelling aan Noord-Amerikaanse buitenomstandigheden. De ingenieurs van Yongte voltooiden de installatie en inbedrijfstelling ter plaatse van de volledige WPC-productielijn, die een mengmachine, WPC-granuleermachine, co-extrusielijn en mallen, embossingmachine en schuur-/borstelmachine omvatte.
De Canadese klant merkte op dat "de professionaliteit en efficiëntie van de ingenieurs van Yongte onze verwachtingen overtroffen", en voegde eraan toe dat we met de nieuwe lijn nu klaar zijn om te voldoen aan de groeiende vraag naar duurzame, duurzame WPC-producten op de Noord-Amerikaanse markt." [referentie: 1] Het project laat zien hoe co-extrusie het gebruik van gerecycled glasvezel in de kern mogelijk maakt zonder de oppervlaktekwaliteit of weersbestendigheid van het eindproduct in gevaar te brengen.
Case 2: India – Kern van wegafval met aangepast antiverouderingsoppervlak
Voor een Indiase klant heeft Yongte een WPC-productiesysteem geleverd waarin de kernlaag gebruik maakt van straatafval vermengd met verschillende gekleurde kunststoffen, aangevuld met een anti-aging gecoëxtrudeerde oppervlaktelaag met aangepaste kleuren. [referentie: 2] Deze formulering gaat een dubbele uitdaging aan: het omleiden van gemengde plastic afvalstromen van wegen en infrastructuurprojecten, terwijl WPC-producten worden geproduceerd met de kleurstabiliteit en duurzaamheid die nodig zijn voor het warme, vochtige klimaat in India.
De apparatuur van de Indiase klant werd in 2024 geïnstalleerd en in gebruik genomen en heeft soepel gewerkt met "uitstekende prestaties". [referentie: 3] Het gebruik van wegafval door de kernlaag demonstreert de flexibiliteit van de grondstof van het co-extrusieproces: omdat de oppervlaktelaag en de kernlaag gelijktijdig worden geëxtrudeerd maar onafhankelijk kunnen worden geformuleerd, kan de kern gemengd en gekleurd afvalplastic bevatten dat ongeschikt zou zijn voor extrusie van één materiaal.
Geval 3: Roemenië – Co-extrusie ter vervanging van enkellaags WPC, garantie langer dan 10 jaar
Een Roemeense klant heeft het co-extrusiesysteem van Yongte geadopteerd ter vervanging van de traditionele enkellaags WPC-productie, en biedt nu producten aan met een garantie van meer dan 10 jaar. [referentie: 4] Deze verschuiving van enkellaags naar geco-extrudeerde productie weerspiegelt een bredere trend in de sector: gecoëxtrudeerde WPC-producten presteren consistent beter dan enkellaags producten wat betreft UV-stabiliteit, kleurbehoud en oppervlaktehardheid, waardoor fabrikanten de garantievoorwaarden kunnen verlengen en kunnen concurreren in marktsegmenten met een hogere waarde.
De garantieverlenging is niet alleen een marketingclaim. Gecoëxtrudeerde WPC-producten bereiken een oppervlaktehardheid van 82 HDB, wat een 4-5 maal grotere slijtvastheid biedt dan standaard hout-kunststofcomposieten. [referentie: 5] De gecoëxtrudeerde oppervlaktelaag (bijv. ASA) vertoont een vervagingssnelheid van ≤5% na 1.000 uur UV-verouderingstests, waarbij sommige producten zelfs na 10.000 uur testen het uiterlijk van graad 4 of hoger behouden. De dimensionale veranderingssnelheid bij thermische cycli (82°C tot -40°C) is ≤0,3%, waardoor kromtrekken en vervorming effectief wordt voorkomen.[referentie:6]
Waarom co-extrusie resultaten oplevert: de "sandwich"-structuur uitgelegd
De prestatievoordelen van gecoëxtrudeerde WPC-producten komen voort uit hun meerlaagse constructie. Het proces maakt gesynchroniseerde extrusie van meerdere materiaallagen mogelijk, waardoor een composietstructuur ontstaat waarin elke laag een specifieke functie vervult:
- Oppervlaktelaag: Een slijtvaste en weerbestendige kap met hoge dichtheid, typisch ASA (acrylonitril-styreenacrylaat), biedt UV-stabiliteit, krasbestendigheid en kleurbehoud. Premium-producten maken gebruik van een ASA-deklaag van 0,5–0,8 mm die de kern aan alle vier de zijden omhult, waardoor een moleculaire binding ontstaat tussen kap en kern die niet kan loslaten of delamineren.[referentie:7]
- Tussenliggende structurele laag: Een robuust WPC-composiet dat stijfheid, slagvastheid en draagvermogen biedt.
- Basislaag: Een vochtbestendige laag met vrijwel geen waterabsorptie die de penetratie van vocht blokkeert en schimmelgroei, rotting en barsten voorkomt.
Elke laag bereikt een hoge hechtsterkte aan het grensvlak, bijvoorbeeld 1,2 MPa, wat stabiele algehele prestaties garandeert. [referentie:8] De meerlaagse composietstructuur bereikt ook een dimensionale variatie van ≤0,1%, vertoont minimale fluctuaties in de buigprestaties en voldoet aan de brandwerendheidsklasse B1, die zelfdovend is wanneer deze uit de vlam wordt verwijderd zonder giftige gassen uit te stoten. [referentie:9]
Flexibiliteit van grondstoffen: het commerciële argument voor co-extrusie
De drie klantcases delen een rode draad: co-extrusie stelt fabrikanten in staat goedkopere of gerecyclede materialen in de kernlaag te gebruiken, terwijl de topprestaties aan het oppervlak behouden blijven. Deze ontkoppeling van kern- en oppervlakteformulering creëert een direct kostenvoordeel.
Voor de Canadese klant bevat de kern PCB-gerecyclede glasvezel; voor de Indiase klant straatafval vermengd met gekleurd plastic; voor de Roemeense klant maakte de verschuiving naar co-extrusie een garantieverlenging mogelijk die premiumprijzen ondersteunt. In elk geval blijft de oppervlaktelaag een hoogwaardig materiaal, terwijl de kernlaag de doelstellingen op het gebied van kostenbesparing en recycling absorbeert.
Naast de materiaalkosten vereisen gecoëxtrudeerde WPC-producten geen verf of renovatie – alleen regelmatig spoelen met water – waardoor de onderhoudskosten op de lange termijn voor eindgebruikers aanzienlijk worden verlaagd. De holle, gecoëxtrudeerde structuur is ook licht van gewicht, waardoor de transport- en installatiekosten worden verlaagd, waardoor deze geschikt is voor grote commerciële projecten.[referentie:10]
Wat dit betekent voor WPC-fabrikanten
De convergentie van deze drie gevallen wijst op een praktische conclusie: co-extrusie is niet langer een nichemogelijkheid voor high-end fabrikanten. Het is een productieplatform dat kan worden aangepast aan verschillende grondstofstromen, verschillende klimaatvereisten en verschillende garantiedoelstellingen. Voor fabrikanten die beoordelen of ze in een co-extrusielijn moeten investeren, is de relevante vraag niet of co-extrusie beter presteert dan enkellaagse extrusie – de prestatiegegevens bewijzen dat – maar welke grondstofstrategie en oppervlakteformulering aansluiten bij hun lokale materiaalbeschikbaarheid en doelmarkt.